- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
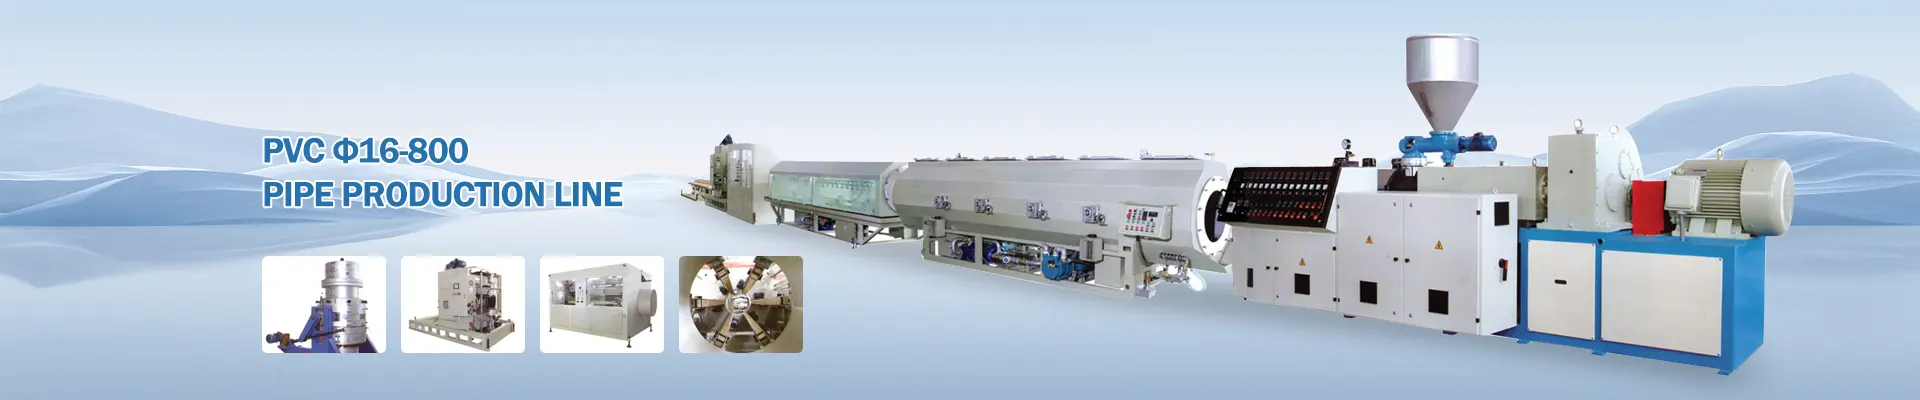
Piața globală a echipamentelor de impermeabilizare TPE se accelerează – linia ta de producție ține pasul?
Opritoarele de apă TPE (elastomer termoplastic) înlocuiesc PVC-ul și cauciucul cu o rată anuală de creștere de 6,8%, determinată de investițiile în infrastructură din Orientul Mijlociu, Asia de Sud-Est și America Latină. În același timp, etanșările de penetrare a țevilor - calul de lucru trecut cu vederea pentru fiecare proiect de tunel, baraj și subsol - înregistrează o creștere de 12-15% de la an la an pe Alibaba.com pentru cizme de țevi EPDM și TPE turnate prin injecție.
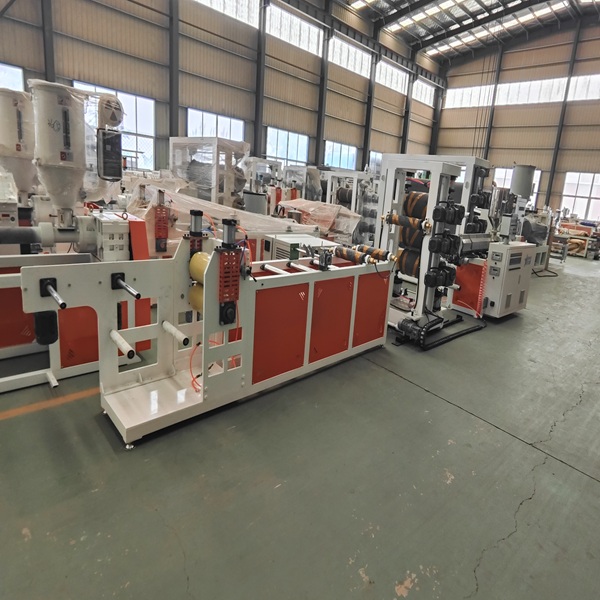
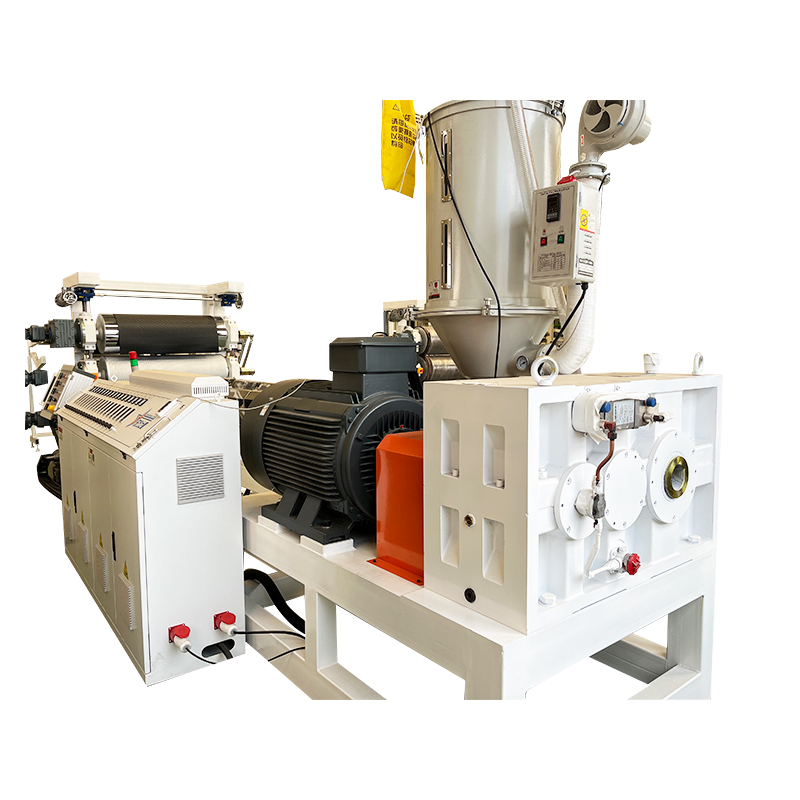
Pentru producători, matematica este simplă: o linie de extrudare TPE Waterstop dedicată, asociată cu o mașină de turnat cu etanșare pentru penetrarea țevilor, acoperă ambele capete ale lanțului de aprovizionare cu hidroizolații pentru construcție. Iată cum arată o configurație pregătită pentru 2025.
1. De ce sunt câștigătoare TPE Waterstops
TPE oferă trei avantaje pe care PVC și EPDM nu le pot egala:
| Proprietate |
PVC |
Cauciuc EPDM |
TPE |
| Reciclabilitate |
✗ |
✗ |
✓ 100% reciclabil |
| Interval de temperatură |
-10°C până la 60°C |
-40°C până la 120°C |
-50°C până la 130°C |
| Recuperare elastică |
60–70% |
85–90% |
>95% |
| Sudabilitate la fața locului |
Limitat |
Dificil |
✓ Sudabil cu aer cald |
| Densitate (g/cm³) |
1,35–1,45 |
1.15–1.30 |
0,89–1,10 |
| Amprenta de carbon (kg CO₂/kg) |
2,5–3,0 |
3,5–4,0 |
1,8–2,2 |
Concluzie:specificarea opritoarelor de apă TPE reduce greutatea materialului cu 20–25% față de PVC, oferind în același timp o toleranță termică mai largă. Pentru clienții dumneavoastră – antreprenori în construcții – acest lucru se traduce direct în costuri logistice mai mici și mai puține defecțiuni la fața locului.
Specificațiile echipamentelor care contează
O linie de extrudare TPE Waterstop gata pentru 2026 ar trebui să includă:
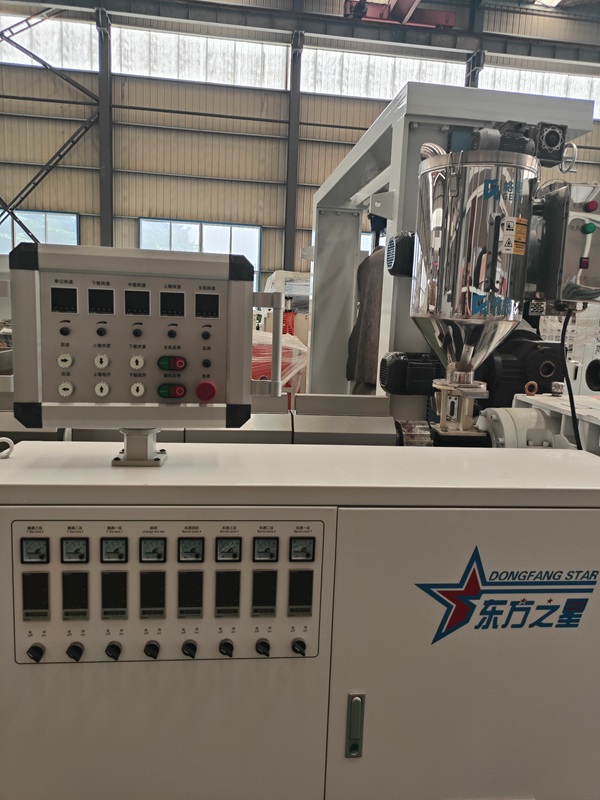
Extruder cu două șuruburi— Control independent de temperatură pe 12 zone (precizie de ± 1,5 °C), critic pentru fereastra îngustă de procesare a TPE
Cap de matriță modular personalizat— suportă 3+ profile waterstop (bec central, ganteră, plat cu nervuri) fără înlocuire completă a matriței; reduce costul sculelor cu 30-40%
Rezervor de calibrare cu vid în mai multe etape— Lungime efectivă de răcire de 6 metri cu control al temperaturii apei în buclă închisă
Remorcare cu servomotoare— ±0,05% stabilitate viteză, sincronizată cu ieșirea extruderului
Înfășurare automată a bobinei— înfășurarea controlată prin tensiune reduce munca cu 1 operator pe schimb
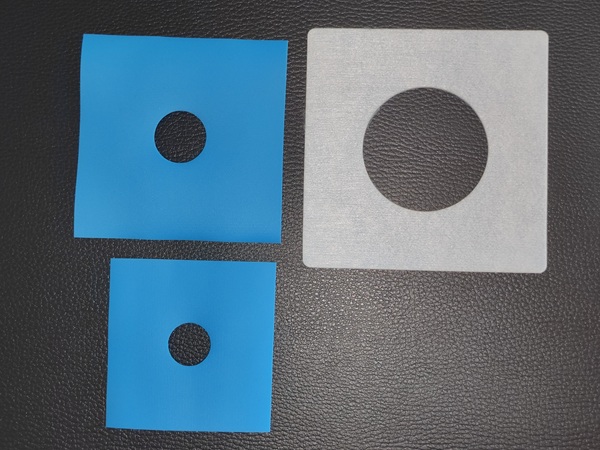
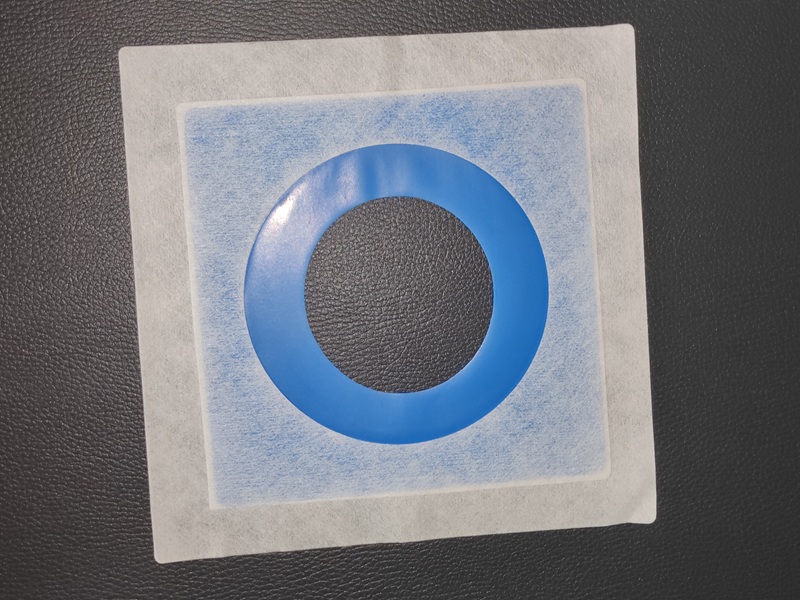
2. Garnituri de penetrare a conductelor - Motorul de creștere neglijat
În timp ce stațiile de apă generează contracte de infrastructură la scară largă, etanșările de penetrare a țevilor (manșoane de țeavă, manșoane de etanșare a țevilor) reprezintă un segment cu marjă mare, cu comenzi repetate ridicate. Fiecare țeavă care trece prin beton - de la țevi de serviciu de 50 mm până la rețeaua de drenaj de 800 mm - necesită o etanșare impermeabilă.
Instantaneu de piață
| Produs |
Material |
Gama de diametre |
Mediu Cantitate comanda |
Marja brută |
| Cizma mică pentru țeavă |
EPDM/TPE |
50–110 mm |
5.000–20.000 buc |
35–45% |
| Cizma cu țeavă medie |
EPDM / PVC |
125–250 mm |
2.000–5.000 buc |
40–50% |
| Sigiliu de penetrare mare |
EPDM / Silicon |
300–800 mm |
500–2.000 buc |
45–55% |
| Sigiliu cu formă personalizată |
TPE/EPDM |
Conform specificațiilor |
1.000–10.000 buc | 50–60% |
Punctul favorabil al echipamentului: Mașinile de turnat prin injecție cu forță de strângere de 200–500 de tone acoperă 90% din intervalele de diametre comerciale, menținând timpi de ciclu de 15–25 de secunde pentru compușii EPDM. Volumul țintă de injecție: 800–1.200 cm³, raport L/D șurub 20:1 pentru plasare optimă EPDM.
3. Trei caracteristici care separă echipamentele 2025 de liniile vechi
① Flexibilitatea materialului — Măsurată prin timpul de schimbare
O linie care comută între TPE, PVC și EPDM cu o schimbare de <4 ore vă înmulțește piața adresabilă. Caută:
- Conexiuni ale capului matriței cu prindere rapidă (neșuruburi)
- Design cu șuruburi segmentate pentru purjare rapidă a materialului
- Alimentare cu buncăr dublu cu comutare automată
Realitate: producătorii care rulează linii cu mai multe materiale primesc de 2,3 ori mai multe cereri de cerere în comparație cu concurenții cu un singur material.
② Nivel de automatizare — Măsurat prin forța de muncă pe schimb
| Nivelul de automatizare |
Operatori / Schimb |
Rata de resturi |
Perioada tipică a rentabilității investiției |
| Manual (moștenire) |
4–5 |
8–12% |
— |
| Semi-automat (PLC de bază) |
2–3 |
5–8% |
14-18 luni |
| Complet automat (servo + PLC) |
1–2 |
2–4% |
10-12 luni |
Trecerea de la semi-automat la complet-auto reduce costul anual al deșeurilor cu aproximativ 18.000 USD–25.000 USD pentru o linie care produce 1.200 de tone/an - autofinanțând efectiv upgrade-ul de automatizare.
③ Design cap matriță — Măsurat prin costul de schimbare a profilului
Capetele de matriță modulare economisesc 8.000 USD–$15.000pe yureche în seturi de matrițe și 15–20producțiezileannde obicei. Pentru perspectivă: un cap de matriță fix tradițional necesită 4–6 ore pentru fiecare schimbare de profil; sistemele modulare completează schimbarea în mai puțin de 45 de minute.