- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Linia de extrudare a foilor PS: probleme comune de producție și soluții practice pentru o calitate stabilă a foii
Linii de extrudare a foilor de polistiren (PS).sunt utilizate pe scară largă în industria de prelucrare a materialelor plastice, dar în producția efectivă, fiecare etapă - de la pregătirea materiilor prime la bobinare - poate prezenta probleme care afectează calitatea și eficiența. Acest articol examinează defecțiunile comune, cauzele lor fundamentale și contramăsurile practice bazate pe experiența de operare din prima linie, ajutând echipele de producție să diagnosticheze rapid problemele și să optimizeze procesele în mod eficient.
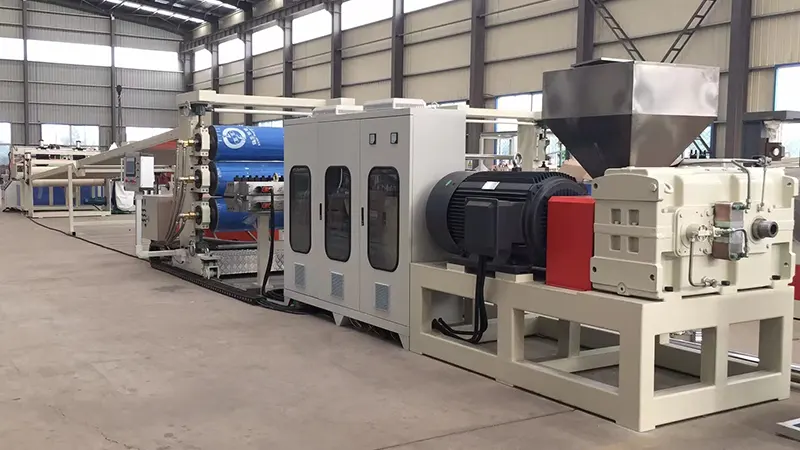
1. Pregătirea materiei prime: Considerații practice
Problema 1: dungi sau bule de argint pe suprafața foii
Acesta este un semn clasic de umiditate excesivă. PS este ușor higroscopic; chiar și cantități mici de umiditate se vor vaporiza la temperaturi de topire, provocând urme de argint pe suprafață sau bule interne în foaia finită.
Solutii:
-
Asigurați-vă că sistemul de uscare funcționează corect. Condiții de uscare recomandate: 75–80°C timp de 2–3 ore.
-
Când reporniți după o oprire, purjați prima porțiune de topitură pentru a preveni intrarea materialului contaminat cu umiditate în matriță.
-
În anotimpurile umede, prelungiți timpul de uscare și monitorizați în mod regulat conținutul de umiditate. Nivelul țintă de umiditate ar trebui să fie sub 0,05%.
Problema 2: Proprietăți mecanice degradate din cauza utilizării excesive a măcinarii
Utilizarea tăierii marginilor și a deșeurilor este o măsură eficientă de economisire a costurilor, dar remacinarea suferă o degradare termică cu fiecare ciclu de procesare, ceea ce duce la tăierea lanțului. Acest lucru are ca rezultat foi fragile cu rezistență redusă la impact.
Solutii:
-
Păstrați conținutul de macinat între 15% și 25%, ajustând în funcție de cerințele produsului. Pentru foile transparente de înaltă claritate, reduceți și mai mult proporția sau evitați remacinarea completă.
-
Uscați și îndepărtați praful din nou măcinați bine înainte de utilizare pentru a preveni contaminarea.
-
Luați în considerare adăugarea de modificatori de impact pentru a compensa pierderea de duritate cauzată de remacinare.
2. Secțiunea de extrudare: probleme comune și ajustări
Problema 3: Fluctuația de ieșire care duce la grosimea neuniformă a foii
Aceasta este o problemă frecventă în sistemul de extrudare, de obicei legată de viteza instabilă a șurubului, alimentarea inconsecventă sau temperaturile fluctuante ale butoiului.
Pași de depanare:
-
Verificați dacă există „punturi” în buncărul de alimentare (materialul atârnă și nu curge în jos). Instalați un întrerupător de punte sau comutați la alimentare forțată, dacă este necesar.
-
Verificați setările de temperatură de-a lungul cilindrului extruderului. Supraîncălzirea în zona de alimentare poate provoca topirea prematură și alimentarea neregulată.
-
Instalați o pompă de topire între extruder și matriță. Izolează eficient fluctuațiile de presiune ale pulsării șuruburilor, asigurând o presiune constantă de intrare a matriței - aceasta este una dintre cele mai eficiente investiții pentru precizia grosimii.
Problema 4: Degradarea topiturii și îngălbenirea din cauza temperaturii excesive
PS are o fereastră de procesare relativ îngustă. Peste 240°C, degradarea termică devine semnificativă, prezentându-se ca topitură îngălbenită și transparență redusă.
Solutii:
-
Setați temperaturile butoiului într-un gradient gradual de la zona de alimentare la zona de dozare, cu temperatura maximă menținută la 220–230°C.
-
Verificați viteza șurubului - forfecarea excesivă de la turația mare generează căldură de frecare nedorită.
-
Pentru opriri care depășesc 15 minute, fie scădeți temperatura butoiului, fie purjați topitura pentru a preveni așezarea și degradarea materialului.
3. Controlul matriței și al calendarului: puncte cheie
Problema 5: Variație transversală semnificativă a grosimii
Acest lucru rezultă în mod obișnuit din ajustarea necorespunzătoare a spațiului buzelor matriței sau distribuția neuniformă a temperaturii de topire pe lățimea matriței.
Solutii:
-
Reglați spațiile buzelor matriței în funcție de grosimea țintei. Un principiu comun de compensare este acela de a seta centrul puțin mai subțire decât marginile pentru a compensa contracția marginii.
-
Verificați că toate benzile de încălzire ale matriței funcționează uniform. Temperaturile neuniforme ale matriței cauzează debite inconsistente de topire.
-
Pentru foile largi, instalați un mixer static în amonte de matriță pentru a îmbunătăți uniformitatea temperaturii de topire pe lățime.
Problema 6: Materialul se lipește de rolele calandrului sau de semnele de role de pe foaie
Aceste defecte afectează direct calitatea suprafeței și sunt inacceptabile pentru aplicațiile de foi transparente.
Indicații de depanare:
-
Inspectați suprafețele rolei calandre pentru zgârieturi, gropi sau reziduuri. Efectuați lustruirea și curățarea de rutină cu soluții de curățare a rolelor dedicate.
-
Controlați cu atenție temperaturile celor trei rulouri: de obicei, ruloul de sus rulează puțin mai fierbinte decât cel din mijloc, iar cel de jos cel mai rece. Setările exacte depind de grosimea foii și viteza liniei.
-
Dacă utilizați un agent de decuplare sau un strat anti-blocare, asigurați o aplicare uniformă. Aplicarea excesivă poate cauza ceață sau reducerea luciului suprafeței.
4. Foaia de spumă PS: provocări specifice
Problema 7: Structura celulară grosieră sau neuniformă
Pentru foile PS spumate, finețea și uniformitatea celulelor sunt indicatori critici de performanță. Celulele grosiere sau neuniforme reduc semnificativ rezistența mecanică și proprietățile de izolare termică.
Puncte cheie de control:
-
Dispersia agentului de nucleare (talc) este primordială. Utilizați talc ultrafin (dimensiunea particulelor sub 5μm) și asigurați o amestecare minuțioasă în timpul etapei de amestecare.
-
Controlul temperaturii în extruderul secundar (etapa de răcire) este factorul cel mai critic pentru calitatea spumei. Fluctuațiile de temperatură trebuie menținute la ±1°C.
-
Verificați stabilitatea injecției agentului de expandare; fluctuațiile de presiune din sistemul de injecție afectează direct distribuția dimensiunii celulei.
Problema 8: Contracție excesivă în foile spumate
Contracția excesivă duce la neconformități dimensionale, vizibile mai ales în timpul operațiunilor de termoformare din aval.
Solutii:
-
Reglați viteza de evacuare și raportul de explozie (BUR). Raporturile adecvate de tragere promovează orientarea celulelor, ceea ce reduce post-contracția.
-
Creșteți ușor doza de agent de nucleare - structurile celulare mai fine contribuie la o mai bună stabilitate dimensională.
-
Mențineți tensiunea de înfășurare moderată. Tensiunea excesivă poate induce contracția prin fluaj în timp ce foaia este sub tensiune pe rolă.
5. Întreținerea zilnică și optimizarea producției
Lista de verificare a întreținerii de rutină:
-
Înlocuiți pachetele de ecrane pe baza creșterii contrapresiunii, nu doar atunci când presiunea devine extrem de ridicată. Stabiliți un program fix de înlocuire pentru consecvență.
-
Trageți periodic șurubul și verificați uzura cilindrului. Șuruburile uzate reduc semnificativ capacitatea de plastificare și calitatea ieșirii.
-
Rulmenții calandre și lanțurile de transmisie sunt adesea trecute cu vederea puncte de uzură. Lubrifiați regulat și verificați paralelismul rolei.
Sfaturi privind eficiența energetică:
-
Scăderea temperaturii cilindrului oriunde permite calitatea plastifierii. Fiecare reducere de 5°C poate economisi aproximativ 3–5% din consumul de energie.
-
Izolați butoaiele extruderului pentru a minimiza pierderile de căldură în mediu.
-
Măcinați tăierea marginilor online ori de câte ori este posibil pentru a evita reîncălzirea deșeurilor răcite.
Funcționarea stabilă a aLinie de extrudare a tablei PSdepinde de monitorizarea precisă a stării echipamentelor și de optimizarea continuă a procesului. În practică, majoritatea problemelor de calitate provin nu din defectele echipamentelor, ci din detaliile operaționale și schimbările de mediu. Echipele de producție sunt încurajate să mențină jurnalele detaliate ale parametrilor de proces, corelând fiecare ajustare cu calitatea produsului rezultat. De-a lungul timpului, acesta devine cel mai valoros manual de referință specific fabricii — mult mai util decât orice ghid de operare generic.